
Мой блог
Разрушаем 5 главных мифов о многоцветных 3D-принтерах

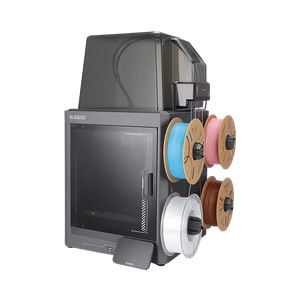
Подробности изложены в материале первоисточника. Многоцветные и многоматериальные 3D-принтеры стремительно завоевывают популярность среди домашних энтузиастов. Такие доступные аппараты, как Centauri Carbon 2 Combo, позволяют легко перейти на печать несколькими филаментами одновременно. Тем не менее, переход на многоцветную печать порождает множество заблуждений, с которыми я рекомендую разобраться до покупки оборудования.
Современные технологии 3D-печати открывают новые возможности, но требуют понимания специфики работы устройств. Как опытный пользователь, я подготовил разбор пяти распространенных мифов, которые часто вводят в заблуждение начинающих владельцев многофиламентных систем.
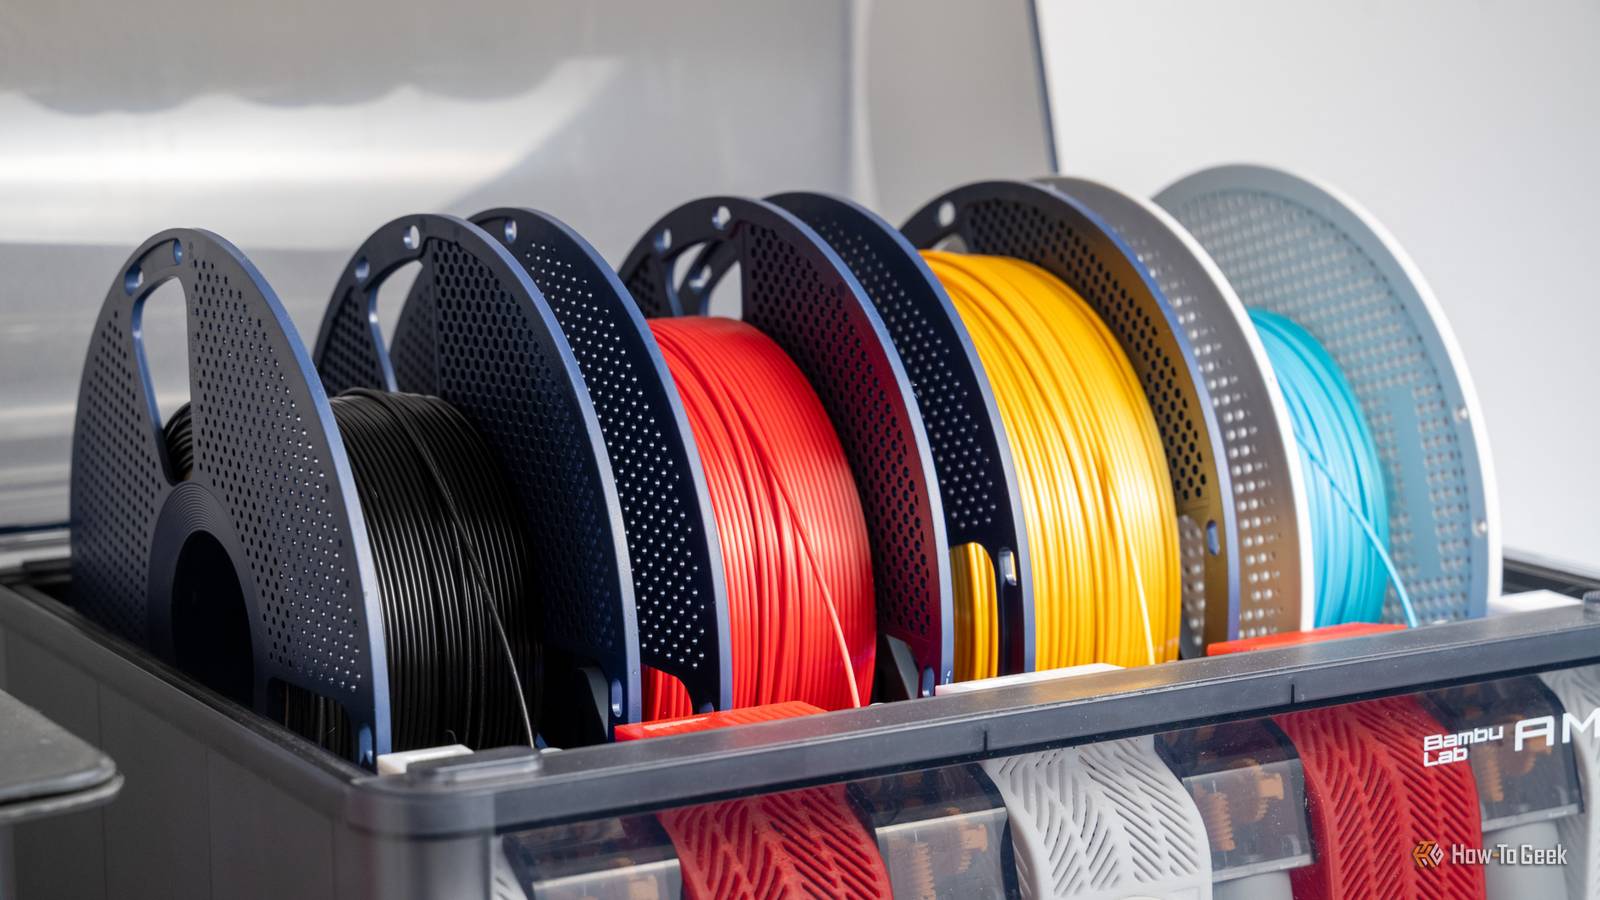
Многоцветная и многоматериальная печать — это абсолютно одно и то же
На первый взгляд кажется, что разница заключается лишь в количестве используемых катушек. Если вы запускаете модель с четырьмя разными цветами PLA-пластика, проблем обычно не возникает. Однако попытки объединить в одном изделии PLA, ABS, TPU или другие экзотические виды материалов быстро покажут, что некоторые из них категорически несовместимы друг с другом.
Прежде чем отправлять проект на печать, крайне важно проводить собственное исследование. Даже в рамках одного типа пластика существует бесконечное множество вариаций от разных производителей. Я настоятельно рекомендую делать небольшие тестовые отпечатки с конкретными катушками, чтобы не испортить 50-часовой проект из-за того, что один материал имеет добавки, разрушающие адгезию с другим.
Если пластик подходит по диаметру, многоцветная система его переварит
Многие пользователи ошибочно полагают, что стандартного диаметра нити достаточно для стабильной работы автоматической подачи. Недавно я лично столкнулся с этой проблемой, когда попытался использовать полупрозрачный многоцветный PLA-пластик, который отлично показывал себя на обычном однофиламентном принтере.
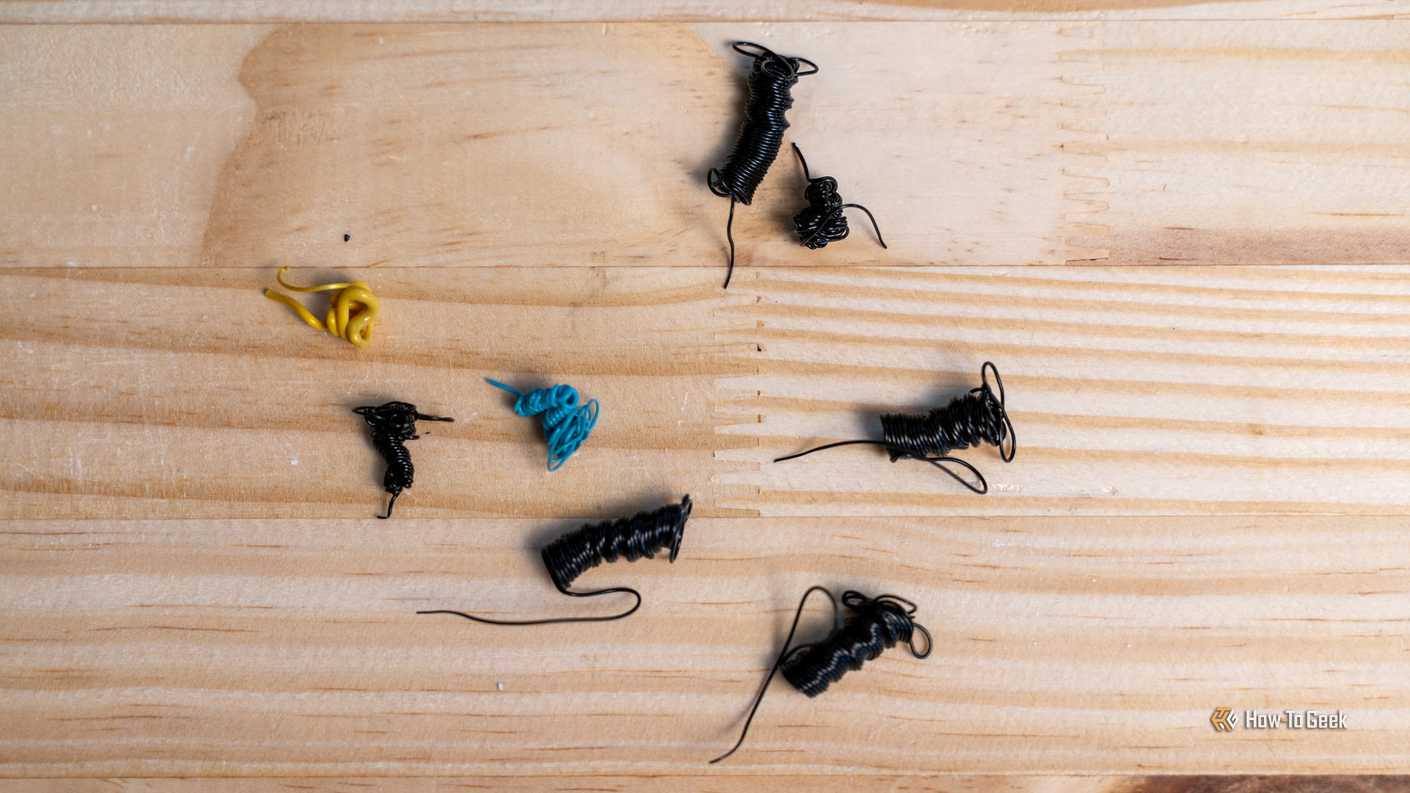
В результате механизм подачи забился множеством мелких осколков разрушенного филамента, и устройство потребовало долгой разборки экструдера. Проблема заключалась в том, что этот пластик нормально выдерживает обычное натяжение и минимальное втягивание, но при длинном реверсе назад на катушку во время смены цвета он просто ломается и крошится. Поэтому перед использованием всегда проверяйте, подходит ли конкретная нить для систем автоматической смены (AMS), так как хрупкие или абразивные материалы могут не выдержать циклов перезарядки.
Многоцветная печать расходует лишь капельку лишнего пластика
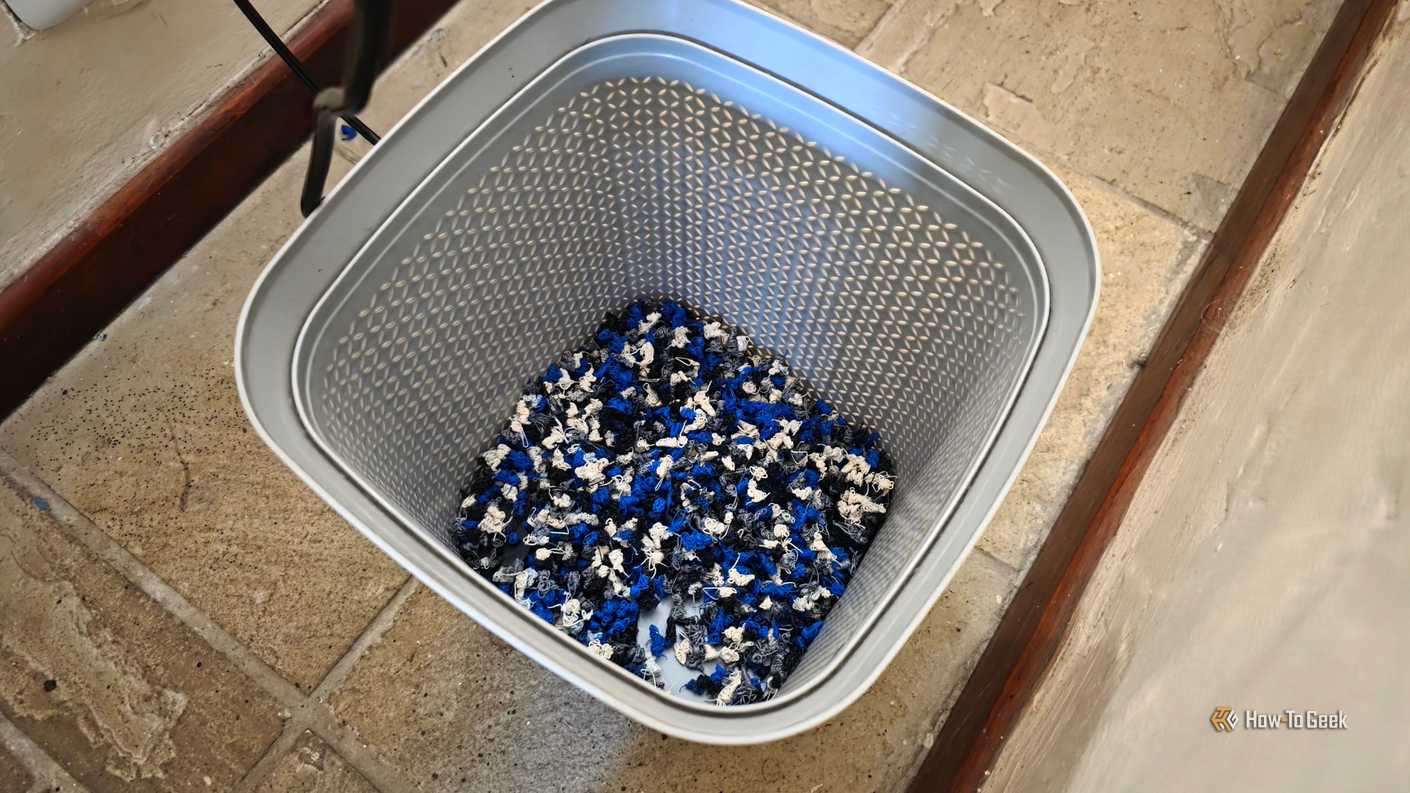
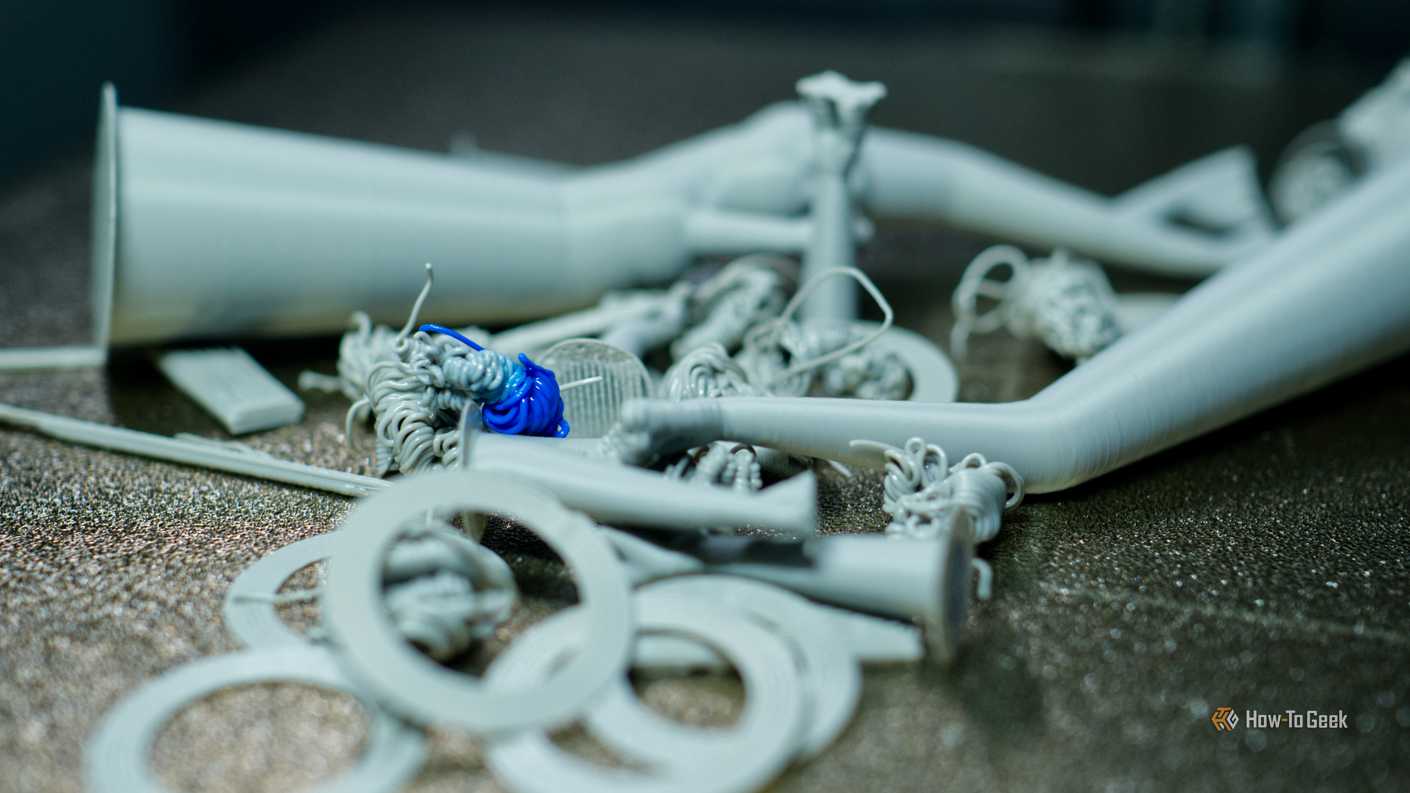
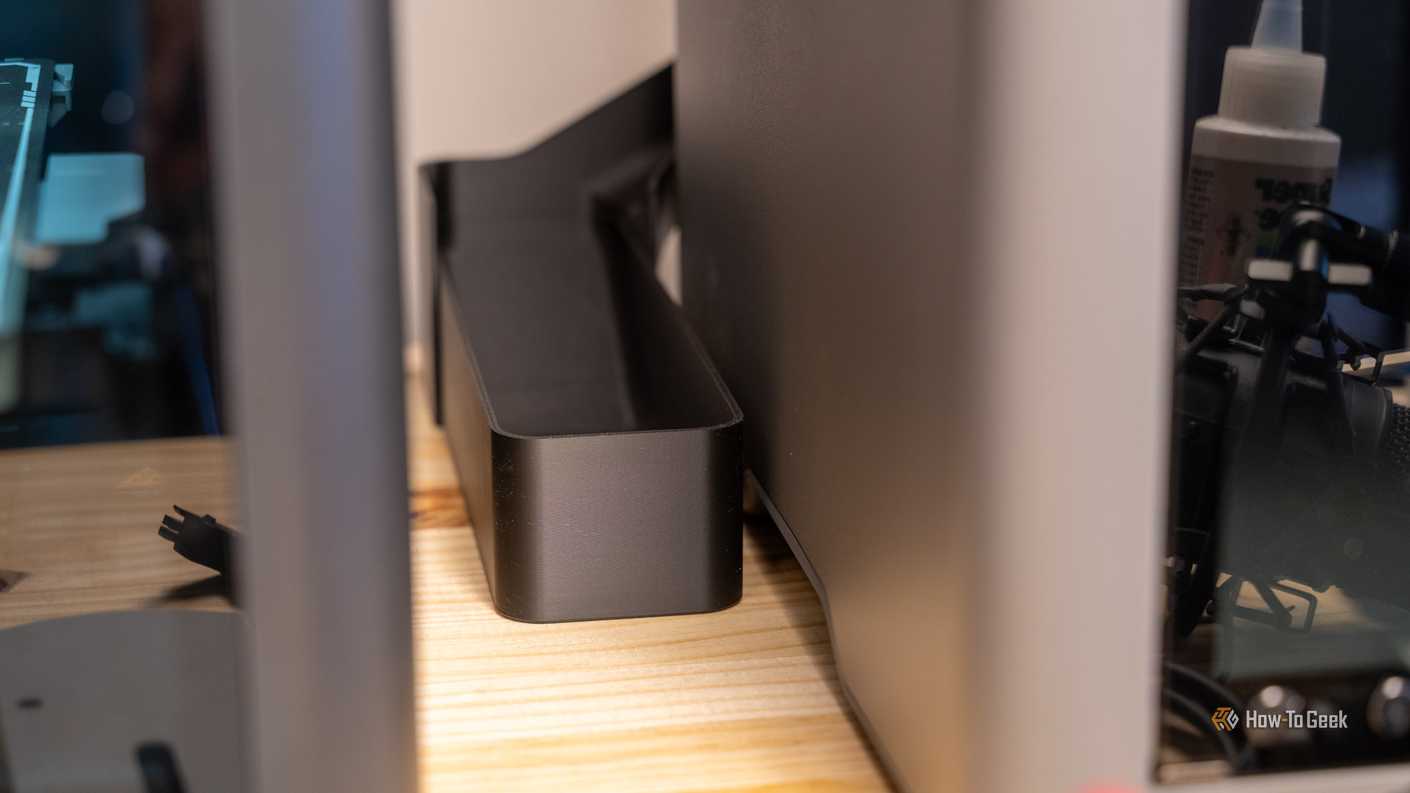
Потери на сброс отходов, или «пупырышки», как их часто называют в сообществе, остаются главным камнем преткновения для многоцветных принтеров. Каждый раз при смене филамента машине необходимо обрезать старый кусок и выдавить остатки из горячего хотэнда. Частота этого процесса полностью зависит от особенностей вашей 3D-модели.
Если тщательно продумать расположение цветов в дизайне, объем отходов можно минимизировать. Однако при случайной покраске модели без учета количества смен филамента счетчик сбросов может легко перевалить за сотни и тысячи циклов, значительно увеличивая расход сырья.
Все многоцветные принтеры обязательно производят огромные отходы
Этот миф постепенно уходит в прошлое благодаря многолетним усилиям инженеров по оптимизации процесса очистки сопла. На рынке появляются различные инженерные решения, среди которых наиболее перспективным направлением считаются принтеры со сменой рабочих инструментов (tool changing).
Причина необходимости сброса отходов кроется в очистке единого хотэнда. Если же для каждого нового филамента предусмотрен собственный выделенный хотэнд, устройство просто переключается между ними. Хотя такие механически сложные принтеры пока стоят дороже, эпоха неизбежных огромных отходов при многофиламентной печати постепенно подходит к концу.
Башня для продувки — бесполезный перевод материалов
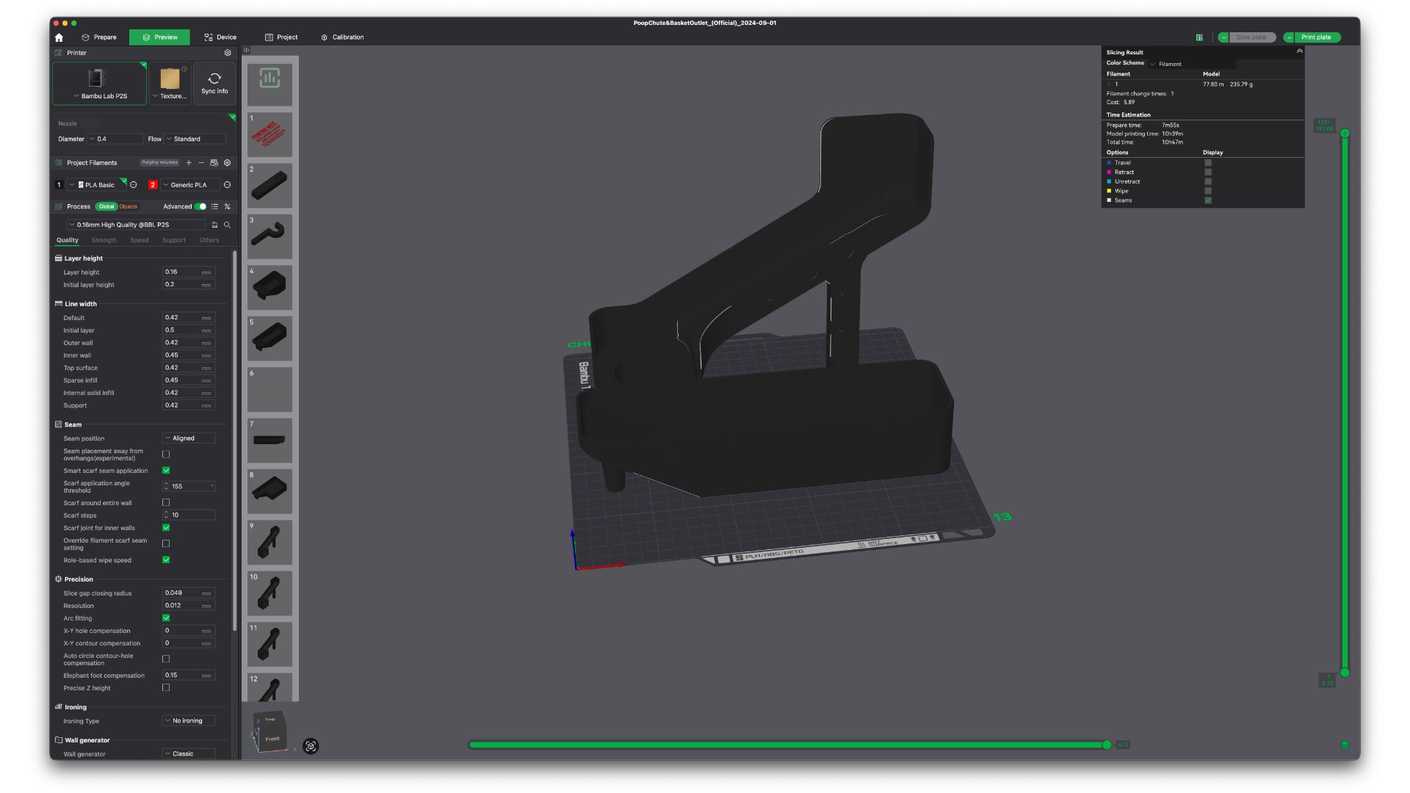
Многие владельцы 3D-принтеров замечают рядом с печатной моделью вертикальную колонну и считают ее лишней тратой пластика. На самом деле этот элемент выполняет роль «прайминг-башни» (башни предварительного заполнения), главная задача которой — стабилизировать давление в сопле перед возвратом к печати основного объекта.
Эту же функцию выполняет любой однофиламентный принтер в самом начале работы, просто там процесс запускается однократно. Если отключить прайминг-башню ради экономии, можно столкнуться с недоэкструзией и проблемами межслойной адгезии. Для большинства задач я рекомендую оставлять эту опцию включенной, тем более что она расходует не так много материала.
Перспективы развития многофиламентных технологий
Несмотря на то что базовые принтеры со сменой нити стали доступными и надежными, индустрия 3D-печати продолжает активно развиваться. На премиальном рынке появляются инновационные технологии, направленные на устранение оставшихся недостатков и расширение возможностей оборудования. Кроме того, постепенно развиваются полноцветные фотополимерные смоляные принтеры, которые пока стоят как автомобиль, но со временем обязательно станут привычными настольными устройствами, о чем мы подробно рассказываем на сайте Сергея Багрова.
